 cg39.com



产品详细介绍
以下是:河北省石家庄市fu埋刮板输送机欢迎咨询的产品参数
导读 【衡泰】为客户提供多样化产品,包括栾城无轴管式螺旋输送机、高邑LS型螺旋输送机、鹿泉矿山TH环链斗提机、辛集斗式机、邢台TD斗提机、廊坊淤泥无轴螺旋输送机、唐山粉尘加湿搅拌机生产厂家等,适配多元场景需求。您是想要在河北省石家庄市采购高质量的fu埋刮板输送机欢迎咨询产品吗?衡泰重工机械制造(石家庄市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的fu埋刮板输送机欢迎咨询产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:刘女士-【18731729180】,地址:《河北省石家庄市元氏县苏阳乡红旗大街沟北村口红绿灯南行20米路西红旗大街568号晟鼎珠宝产业园5幢》。 河北省,石家庄市 石家庄市地处河北省中南部、环渤海湾经济区,首都北京市西南方向,介于北纬37°27′~38°47′、东经113°30′~115°20′之间,跨华北平原和太行山地两大地貌。是中部战区陆军驻地,国务院批准实行沿海开放政策和金融对外开放城市,是全国重要的商品集散地和北方重要的大商埠、全国性商贸会展中心城市之一、中国国际数字经济博览会举办地、中国(河北)自由贸易试验区组成部分。
产品视频展示,助您洞悉fu埋刮板输送机欢迎咨询产品的每一处细节。让购买决策变得轻松简单,为您带来更好的购物体验。
以下是:河北石家庄fu埋刮板输送机欢迎咨询的图文介绍

衡泰重工机械制造(石家庄市分公司)位于元氏县苏阳乡红旗大街沟北村口红绿灯南行20米路西红旗大街568号晟鼎珠宝产业园5幢,公司主营产品 河北石家庄本地U型螺旋输送机厂家、河北石家庄压筋机壳NE斗提机,我们拥有一支引领技术潮流的工作人员,一批高素质的管理人员。规模化的企业营销、高质的配送及仓储,得到广大客户的认可与信赖,从而形成了高速的资源服务网络,实现可双赢的价值。 目前,我公司正如稚鹰展翅,本着“质量di yi、信誉di yi、顾客di yi”的宗旨,竭诚为阁下提供优质的产品和满意的服务!

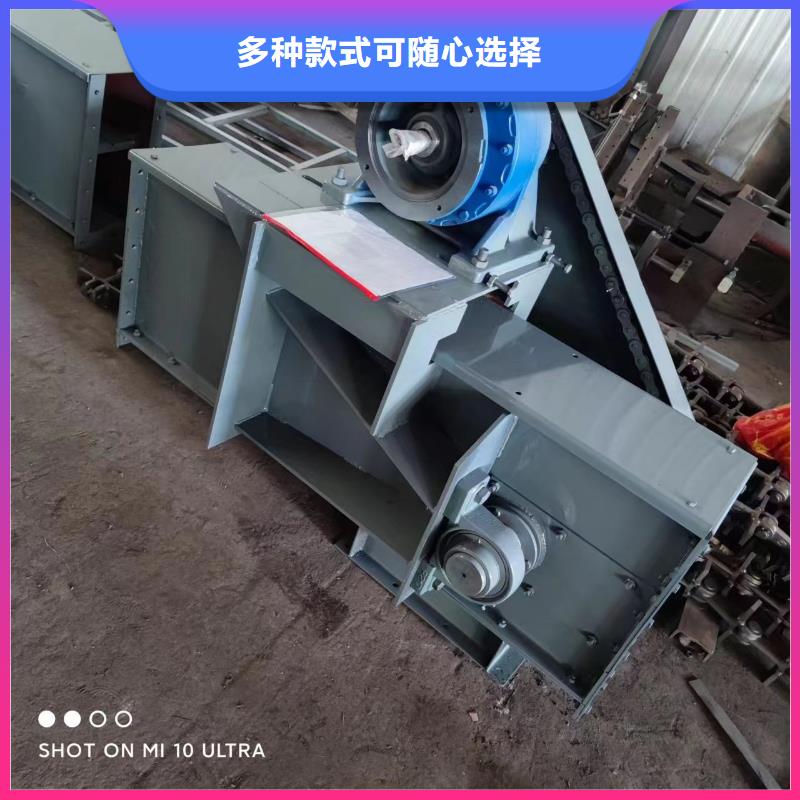
河北石家庄刮板输送机链条在使用中需围绕“磨损、保持张紧、及时排障、控制负载”四大核心,避免因链条故障导致停机或事故,具体注意事项可按“日常检查、润滑维护、运行管控、异常处理”四维度展开。### 1. 日常检查:提前发现隐患,避免小问题扩大链条故障多由“小磨损、小松动”累积导致,需通过高频检查提前识别,重点关注3个阶段: 开机前检查(每次启动必做)外观检查:查看链环是否有变形、裂纹、开口销脱落(圆环链),刮板与链条连接螺栓是否松动(防止刮板掉落卡槽);张紧检查:手动按压链条(机头与机尾中间位置),量应≤50mm(超过则需调节张紧装置),避免链条过松导致跳齿、过紧增加磨损;链轮啮合:观察链条与机头/机尾链轮的啮合状态,若出现“卡齿”“链条偏移链轮齿面”,需检查链轮是否磨损(齿顶磨损超1/3需更换)。 运行中监控(实时关注)听声音:正常运行时链条与链轮啮合应是均匀“沙沙声”,若出现“咔咔”卡滞声(可能有异物卡链)、“咯噔”异响(链环断裂或链轮缺齿),需立即停机检查;看状态:观察链条是否跑偏(单侧摩擦机槽侧壁)、刮板是否刮擦槽底(可能因链条变形或张紧不均),发现后及时停机调整,避免局部过度磨损。 停机后深查(每周至少1次)磨损检测:用卡尺测量链环直径,若磨损量超过原直径的10%(如原d=18mm,磨损后≤16.2mm),或链环内壁磨损导致“链节变松”,必须立即更换(此时链条实际破断拉力会下降20%以上,超系数阈值);腐蚀检查:潮湿、化工等腐蚀环境中,查看链环是否有锈斑、 pits(点蚀),若锈蚀面积超30%,需涂防锈漆或更换耐腐蚀链条(如316不锈钢链)。### 2. 润滑维护:减少摩擦磨损,延长链条寿命链条90%的磨损来自“干摩擦”(链条与链轮啮合、链节之间的转动),规范润滑是核心维护手段: 选对润滑剂(适配工况)粉尘多的场景(矿山、建材):用二硫化钼锂基润滑脂(干油,不易粘粉尘,避免粉尘混合油脂形成“磨料”加剧磨损);潮湿/水洗场景(食品、洗煤):用防锈型润滑油(如46号抗磨液压油,兼具润滑与防水防锈,避免链条生锈卡滞);高温场景(钢渣、烘干物料):用高温润滑脂(耐温≥200℃,如复合磺酸钙基脂,防止润滑剂高温失效)。 掌握润滑方法与频率润滑部位:重点润滑链节销轴(链条弯曲时的转动点)、链轮齿面(啮合接触区),避免仅涂链条表面(无效润滑);润滑频率:轻载、常温场景每周1次,重载、高温/粉尘场景每3天1次,每次润滑后空载运行5分钟,让润滑剂均匀分布;禁忌:禁止在链条运行中直接泼洒润滑剂(易导致物料污染,且润滑不均),需停机后用毛刷或润滑枪涂抹。### 3. 运行管控:避免不当操作导致链条损伤不当负载或操作会直接缩短链条寿命,甚至引发断链,需严格遵守3个原则: 禁止超载运行(不超系数) 链条实际工作拉力必须≤破断拉力÷系数(如矿山场景系数4.5,破断拉力520kN的链条,工作拉力≤115kN),禁止长期超产(如设计输送量50t/h,实际长期运60t/h),避免链条疲劳断裂;若频繁触发过载保护器,需排查是否有物料堵料或链条卡阻,而非强行调高保护器阈值。 平稳启停,避免冲击 启动时必须“空载启动→待链条平稳运行→再均匀喂料”,禁止带料启动(启动瞬间负载是正常的35倍,易拉断链条);停机前需先停止喂料,待机槽内物料排空后再停机,避免链条带料静置(物料重力会导致链条局部受力变形)。 防止异物卡链(易引发断链) 机槽内若混入大块异物(如石头、金属块),会卡住刮板与链条,导致链条局部受力骤增(瞬间拉力超破断拉力),需在输送机进料口加装“格栅筛”(孔径小于刮板间距),同时运行中禁止用手或工具清理机槽内物料(易导致手部受伤,且可能误将工具掉入引发卡链)。### 4. 异常处理:规范应对故障,避免二次伤害链条出现异常时,需按“停机→排查→修复→验证”流程处理,禁止带故障运行: 卡链(链条停滞不动) 1. 立即按下急停按钮,切断总电源并挂牌(防止误启动); 2. 打开机槽盖板,清理卡住的异物(用撬棍或钩子,禁止用手拽链条); 3. 检查卡链部位的链环、刮板是否变形(变形需更换),确认无卡阻后空载试运行1分钟,再恢复带料运行。 跳齿(链条脱离链轮齿面) 1. 停机后检查张紧度(过松是主因),通过丝杠或液压张紧装置调紧链条(量控制在3050mm); 2. 检查链轮是否磨损(齿顶变平或缺齿),若链轮磨损超标需同步更换(仅调紧链条会加剧新链轮磨损); 3. 试运行时观察链条啮合状态,若仍跳齿,需检查机身是否倾斜(机身偏移会导致链条跑偏)。 链环断裂(紧急故障) 1. 立即停机,隔离故障区域(禁止人员靠近断裂处,防止链条甩出); 2. 更换断裂链节(需用同规格、同材质的链条,禁止混用不同型号链环),更换后需调节张紧度(新链条初期会有一定伸长,需预留调整量); 3. 排查断链原因(如过载、磨损、腐蚀),彻底解决后再试运行,避免再次断链。为帮你更系统地管理链条维护,我可以整理一份刮板输送机链条日常维护检查表,包含每日/每周/每月的检查项(如磨损量测量、润滑记录、张紧度检测)及合格标准,你可直接打印用于现场记录,需要吗?


河北石家庄1. 刮板端面磨损变薄(厚度<原尺寸50%);2. 链环节距变大(超原尺寸3%);3. 链环外链板与链轮啮合处出现“台阶状”磨损 1. 链环焊缝或圆角处有细微裂纹(肉眼可见或用放大镜观察);2. 断链断面呈“粗糙纤维状”(而非平整剪切面);3. 链环出现“塑性变形”(如弯曲、拉伸变长) 1. 链环表面有红锈/白锈(氧化腐蚀);2. 链环铰接处因腐蚀卡滞,无法灵活转动;3. 材质表面出现“点蚀坑”(酸碱腐蚀) 1. 链环直接拉断(断面平整,无明显磨损或裂纹);2. 刮板变形严重(如弯折90°以上);3. 电机接线盒烧蚀、减速器齿轮崩齿 中部槽 1. 槽体底板磨损变薄(局部厚度<原尺寸40%);2. 槽体侧壁有“划痕状”磨损痕迹;3. 槽体对接处因磨损出现较大错口 1. 槽体焊缝开裂(尤其是机头/尾衔接处);2. 槽体出现“波浪形变形”(长期循环载荷导致) 1. 槽体内壁有大面积锈蚀;2. 槽体焊缝处因腐蚀出现“锈迹裂纹” 1. 槽体直接被物料冲击变形(如凹陷、侧壁弯折);2. 槽体连接螺栓断裂(多根同时断裂) 机头/尾部件 1. 链轮齿面磨损(齿顶变平,齿厚<原尺寸30%);2. 轴承端盖有“磨粉状”碎屑(轴承磨损) 1. 链轮轮毂与轴的配合处出现裂纹;2. 减速器输出轴断裂(断面有疲劳纹路) 1. 链轮表面锈蚀,齿间卡滞锈渣;2. 轴承内圈因腐蚀出现“点蚀” 1. 减速器箱体开裂(受冲击载荷);2. 电机风扇叶断裂(过载导致转速异常) 判断逻辑:若某类失效特征在多个部件同时出现(如刮板、链环、链轮均有明显磨损),且程度严重(如刮板厚度已磨损至报废标准),则该失效类型即为初步判定的主导模式。### 三、第三步:数据化检测——用定量数据验证“主导失效”直观检测可能存在误差,需通过专业工具测量关键参数,用数据量化失效程度,终锁定主导模式。常用3类检测方法:1. 磨损量定量检测 - 工具:数显卡尺、超声波测厚仪、磨损量对比样板。 - 检测参数: - 刮板厚度:测量刮板端面3个点,若平均厚度<原设计值的50%,或单点磨损量>3mm/月(按运行时间换算),说明磨损是主导失效; - 链环节距:随机抽取10个链环,测量节距平均值,若超原节距3%(如原节距22mm,实测>22.66mm),则磨损主导; - 中部槽底板厚度:用超声波测厚仪检测槽体中部(磨损严重处),若厚度<原尺寸40%,或年磨损量>5mm,确认磨损主导。2. 疲劳风险定量检测 - 工具:磁粉探伤仪(MT)、超声波探伤仪(UT)、链条张力测试仪。 - 检测参数: - 链环裂纹:用磁粉探伤检测链环焊缝、圆角等应力集中处,若发现≥2处长度>5mm的表面裂纹,或1处深度>2mm的内部裂纹,说明疲劳是主导失效; - 链条张力波动:用张力测试仪测量满载运行时的链条张力,若波动幅度>额定张力的30%(如额定张力200kN,实测波动>60kN),则疲劳风险极高; - 断链断面分析:若断链断面有“疲劳辉纹”(用显微镜观察),且疲劳区面积占断面总面积的70%以上,确认疲劳主导。3. 其他失效类型定量检测 - 腐蚀:用盐分测试仪检测物料或环境中的氯离子含量(>500ppm易引发腐蚀),或测量链环锈蚀面积占比(>30%则腐蚀主导); - 过载:用电机功率记录仪监测运行功率,若持续10分钟以上超额定功率1.2倍,或每月出现≥3次过载跳闸,说明过载主导。验证逻辑:若某类失效的量化参数已超过行业报废标准(如磨损量超极限、疲劳裂纹超标),且其他失效类型的参数均在合格范围内,则该失效即为“主导失效模式”;若两类参数均超标(如磨损量和疲劳裂纹均超标的均衡工况),则需对比“失效进展速度”——如磨损导致的寿命剩余<6个月,疲劳导致的寿命剩余>12个月,则磨损仍是主导。### 四、第四步:历史数据追溯——用故障记录交叉验证,调取设备的历史故障记录、维护台账,交叉验证前面的诊断结果,避免“偶发失效”误判为“主导失效”。需重点追溯3类数据:1. 故障频次:若过去1年中,因“刮板磨损更换”停机10次,因“链环疲劳断链”停机2次,则磨损是主导失效;反之则疲劳主导。 2. 维护成本:若磨损相关维护(换刮板、链环)的年度支出占总维护成本的60%以上,说明磨损主导;疲劳相关维护(探伤、换裂纹链环)支出占比高,则疲劳主导。 3. 寿命偏差:若刮板、链环的实际更换周期(如6个月)远短于设计寿命(如2年),且失效原因是磨损(而非其他),则磨损主导;若实际寿命短于设计寿命且因断链,则疲劳主导。### 诊断流程总结1. 工况溯源:通过物料、运行、环境参数,定失效风险大方向; 2. 直观检测:看关键部件外观特征,初步定性失效类型; 3. 数据检测:用专业工具量化失效程度,验证主导模式; 4. 历史追溯:查故障/维护记录,交叉确认终结论。要不要我帮你整理一份《刮板输送机主导失效模式诊断 Checklist》?按“工况分析、现场检测、数据验证、历史追溯”四个模块,列出每个步骤的关键检测项、工具及判断标准,你可直接对照现场情况填写,快速锁定主导失效模式。


河北石家庄埋刮板输送机广泛适用于冶金、建材、电力、化工、水泥、港口、码头、煤炭、矿山、粮油、食品、饲料、等行业和部门。埋刮板输送机是一种在封闭的巨形断面壳体内,借助于运动着的刮板链条来输送散状物料的连续运输设备;由于在输送物料时,刮板链条全部埋在物料之中,故称为埋刮板输送机。MZ埋刮板输送机结构简单、密封性好、安装维修方便、工艺布置灵活;它不但能水平输送,也能倾斜或垂直输送;既可单机使用、也可多台联合使用;能多点加料、也能多点卸料。由于壳体封闭,因此在输送大的、有毒、易爆、高温物料时可以显著地改善工人的工作环境和防治环境污染。埋刮板输送机是倍受冶金、矿山、火电厂欢迎的输送物料系统设备。刮板输送机链条运行声音异常,核心是“部件摩擦、碰撞或卡滞”导致,需结合声音特征(如“咔咔声”“咯噔声”“尖叫声”)对应排查,常见原因可分为链条自身问题、链轮匹配问题、张紧与传动问题、异物卡阻、负载与润滑问题五大类。 一、链条自身问题:链节/刮板异常引发撞击或摩擦声链条是直接发声源,自身磨损、变形或连接松动会直接产生异常声音,具体表现为“规律性撞击声”或“持续性摩擦声”。1. 链节磨损/变形(常见) 声音特征:“咯噔咯噔”的间断撞击声,随转速同步,每转一圈响一次或几次。 原因:链环长期磨损导致直径变小(超原直径10%),或链节弯曲变形(如圆环链圆弧段变平),啮合时链节与链轮齿面无法贴合,出现“齿顶撞链节”的撞击;若链节销轴磨损导致“链节松旷”,相邻链节转动时会有间隙撞击。 排查:停机后用卡尺测链环直径,目视检查链节是否弯曲,晃动链节看是否有明显间隙。2. 刮板连接松动或脱落 声音特征:“哗啦啦”的金属碰撞声,伴随刮板刮擦机槽的“刺啦声”。 原因:刮板与链条的连接螺栓松动(振动导致),刮板在运行中晃动,碰撞机槽侧壁或底部;若螺栓完全脱落,刮板会倾斜卡滞,与机槽硬摩擦产生刺耳声。 排查:开机前抽查刮板螺栓(每10节查2节),运行中观察刮板是否有倾斜、晃动。3. 链条断裂或接头松动 声音特征:“咔咔咔”的急促卡滞声,伴随链条运行卡顿(时快时慢)。 原因:单节链环断裂后,断裂端与相邻链节或链轮齿碰撞;或圆环链开口销/弹性销脱落,接头处链节错位,啮合时卡滞撞击链轮。 排查:立即停机,沿链条全长检查,重点看机头机尾链轮附近(断裂多发生在受力集中处)。 二、链轮相关问题:链轮磨损/偏移导致啮合异常链轮是链条的传动部件,若链轮齿面磨损、位置偏移,会导致链条啮合不良,产生“摩擦声”或“跳齿撞击声”。1. 链轮齿面磨损超标 声音特征:“沙沙沙”的异常摩擦声,伴随轻微“咔咔”跳齿声。 原因:链轮齿顶磨损(超原尺寸1/3)或齿面出现“凹槽”,链条无法嵌入齿槽,只能在齿顶摩擦运行;若齿面有崩裂缺口,啮合时会卡住链节,产生撞击声。 排查:停机后转动链轮,目视齿面是否平整,用直尺测齿顶磨损量,检查是否有缺齿、崩裂。2. 链轮安装偏移(机头/机尾不同心) 声音特征:“吱呀吱呀”的单侧摩擦声,伴随链条向一侧跑偏。 原因:机头主动链轮与机尾从动链轮的中心线不在同一直线(偏移超5mm),链条运行时单侧紧贴链轮齿面,产生持续性摩擦;严重时链条会“蹭链轮端盖”,发出金属摩擦尖叫。 排查:用细线拉拽机头机尾链轮中心,检查是否对齐,观察运行中链条是否向一侧偏移。3. 链轮轴承损坏 声音特征:“嗡嗡嗡”的沉闷异响,伴随链轮转动卡顿,声音从机头/机尾轴承端盖处传出。 原因:链轮轴承缺油、磨损(滚珠碎裂或滚道变形),导致链轮转动不顺畅,链条啮合时受力不均,产生振动异响;严重时轴承卡死,链轮无法转动,链条会“磨链轮轴”,发出刺耳声。 排查:停机后用手转动链轮,感受是否有卡滞、异响,触摸轴承端盖是否过热(正常≤70℃)。 三、张紧与传动问题:松紧不当或动力传递异常张紧装置控制链条松紧度,传动系统(减速器、联轴器)传递动力,两者异常会导致链条受力不均或运行不稳,产生异响。1. 链条张紧度过松/过紧 声音特征:过松时“哗啦啦”的跳齿声(链条量大,啮合时脱齿撞击);过紧时“刺耳的金属摩擦声”(链条紧绷,链节与链轮齿面挤压摩擦)。 原因:张紧丝杠松动或液压张紧装置漏油,导致链条过松(量>50mm),啮合时跳齿;若张紧过度,链条受力超过正常范围,链节与链轮齿面硬摩擦,同时增加轴承负荷。 排查:手动按压链条中间位置,测量;过紧时观察链条是否有“拉直”状态,运行中链节是否僵硬。2. 减速器故障(动力传递异常) 声音特征:“咕噜咕噜”的齿轮撞击声,伴随链条转速忽快忽慢,声音从机头减速器处传出。 原因:减速器齿轮磨损(齿面剥落)、缺油或轴承损坏,导致动力传递不均,链轮转速波动,链条运行时忽紧忽松,产生间歇性撞击声;若减速器漏油,齿轮干摩擦会发出“尖叫”。 排查:检查减速器油位(是否在油标1/2-2/3处),听减速器运行声音,触摸外壳是否过热(正常≤80℃)。3. 联轴器松动或损坏 声音特征:“咚咚”的金属撞击声,与电机转速同步,链条运行有“顿挫感”。 原因:电机与减速器之间的联轴器(如弹性柱销联轴器)柱销断裂、弹性圈老化,导致动力传递时“断接”,链轮瞬间转速变化,链条因惯性撞击链轮齿面;若联轴器对齐偏差大,会产生额外振动异响。 排查:停机后检查联轴器弹性柱销是否完好,用直尺测联轴器两端是否对齐。 四、异物卡阻与机槽问题:外部干扰导致摩擦或卡滞机槽内的异物、机槽变形会直接阻碍链条运行,产生“卡滞声”或“刮擦声”,是突发异响的常见原因。1. 机槽内混入异物 声音特征:“咔咔咔”的剧烈卡滞声,伴随链条瞬间减速或停滞(过载保护器可能触发)。 原因:进料口未装格栅,大块异物(如石头、金属块、木棍)掉入机槽,卡住刮板或链节,链条无法正常运行,与异物硬摩擦或撞击;若异物卡在链轮处,会导致链条“跳齿”甚至断链。 排查:立即停机,打开机槽盖板(从异响位置开始),清理异物,检查刮板/链节是否变形。2. 机槽变形或衬板脱落 声音特征:“刺啦刺啦”的持续性刮擦声,随链条运行持续存在,位置固定。 原因:机槽长期受力或冲击(如大块物料砸落)导致变形(侧壁内凹),刮板运行时摩擦变形处;若机槽内的耐磨衬板(如陶瓷衬板)脱落,刮板直接摩擦机槽钢板,产生金属刮擦声。 排查:沿机槽全长目视检查是否有变形,用手触摸机槽内壁(停机后),看是否有凸起或衬板脱落缺口。 五、负载与润滑问题:间接加剧异响(非直接原因,但会放大问题)负载过载、润滑不足不会直接产生异响,但会加速部件磨损,或导致正常摩擦加剧,间接引发或放大异响。1. 负载过载 声音特征:原有轻微异响(如摩擦声)突然变大,伴随“沉闷的嗡嗡声”(电机过载)。 原因:喂料量超设计值,链条实际工作拉力接近系数上限,链节与链轮齿面挤压加剧,磨损产生的间隙撞击声变大;同时电机过载,转速波动,链条运行不稳,异响叠加。 排查:查看电机电流表(是否超额定1.2倍),减少喂料量后观察异响是否减轻。2. 润滑不足或润滑剂失效 声音特征:“干涩的摩擦声”(无润滑时金属直接接触),或“沙沙声”(润滑剂混合粉尘形成磨料)。 原因:未按时涂润滑剂,链节销轴、链轮齿面无油膜,干摩擦产生异响;若润滑剂失效(干涸、乳化、碳化),不仅无法润滑,还会形成磨料,加剧磨损,导致异响持续恶化。 排查:停机后观察链节销轴是否有油膜,检查润滑剂是否呈干涸、发黑或乳化状,补涂适配润滑剂后试运行。 异响排查建议(快速定位)1. 先听位置:确定异响来自机头、机尾还是机槽中间——机头异响优先查链轮、减速器、联轴器;机尾异响查从动链轮、张紧装置;机槽中间异响查异物、机槽变形、刮板。 2. 再看伴随现象:若有跑偏,查链轮对齐、张紧度;若有卡滞,查异物、链节变形;若有过载,查喂料量、电机电流。 3. 停机验证:突发剧烈异响(如卡滞声)必须立即停机,避免部件损坏扩大;轻微异响可先记录,停机后针对性检查(如测链环磨损、查润滑剂)。为帮你快速对应异响找原因,我可以整理一份刮板输送机链条异响原因排查对照表,包含“声音特征→可能原因→排查步骤→处理措施”(如“咯噔声→链节磨损→测链环直径→更换磨损链节”),你可直接用于现场排查,需要吗?
总结选购fu埋刮板输送机欢迎咨询来河北省石家庄市找衡泰重工机械制造(石家庄市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:刘女士-【18731729180】,地址:[河北省石家庄市元氏县苏阳乡红旗大街沟北村口红绿灯南行20米路西红旗大街568号晟鼎珠宝产业园5幢]。